
لا ينبغي لمصنع المطابخ أن يختار ماكينة CNC Router من مساحة الطاولة أو قدرة الإسبندل وحدهما. الماكينة الصحيحة هي التي تمرر مزيج الألواح الحقيقي من التحميل إلى التعشيش والقطع والترقيم والتفريغ من دون خلق اختناق جديد. وقد تهدر الطاولة الكبيرة مساحة الورشة وقدرة الفاكيوم إذا كانت الأعمال صغيرة، بينما تفرض الطاولة المحدودة إعدادات متكررة عندما تسود الألواح الكاملة. يبدأ القرار لذلك من بيانات الطلبات ومسار المادة لا من صورة الكتالوج.
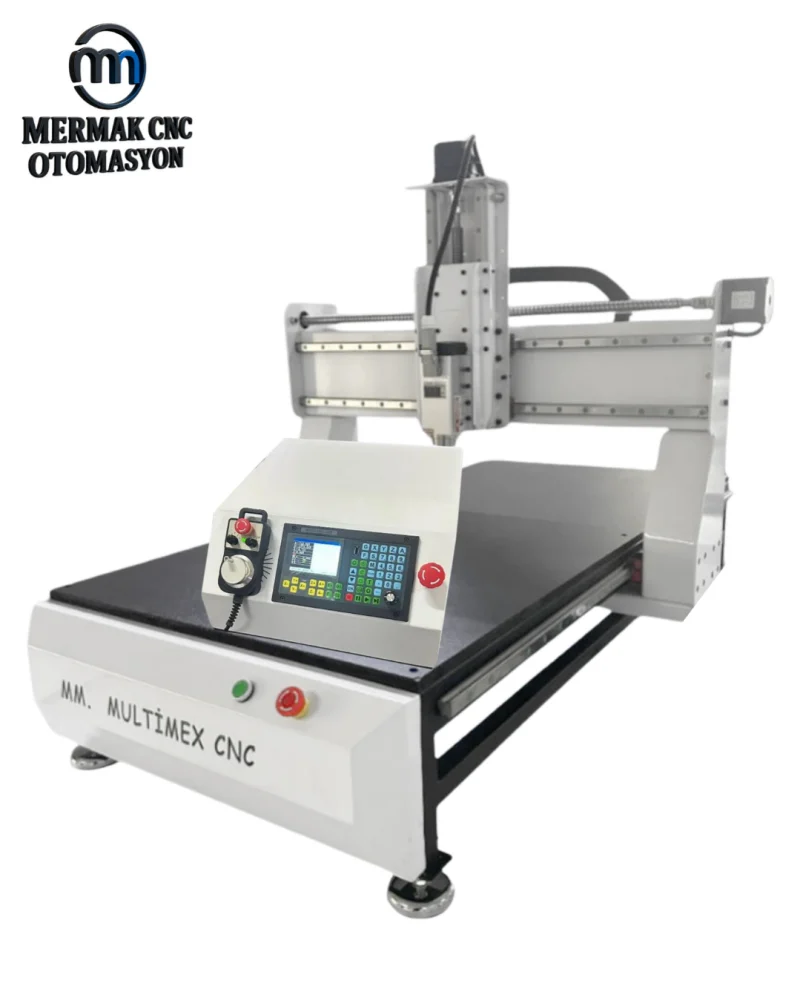
ابدأ بمزيج الإنتاج ومسار اللوح
سجّل مقاسات MDF والخشب والأكريليك وسماكاتها، وافصل الأبواب والظهور والمجاري وثقوب الإكسسوارات عن القطع المتكررة. احسب أسبوع الذروة لا المتوسط الذي يخفي الازدحام، وأدخل زمن جلب اللوح ومحاذاته وترقيم القطع وإزالة البقايا. في ورش الخليج وشمال أفريقيا يجب أيضاً حساب أثر الحرارة والغبار وتوفر ألواح المقاس المتري وقدرة العامل على المناولة الآمنة. سرعة القطع العالية لا ترفع التسليم إذا بقيت الطاولة تنتظر التحميل.
قياسات تحدد السعة المفيدة
اختر أسبوعاً ممثلاً واجمع أرقاماً قابلة للتكرار قبل إرسال طلب العرض:
- نسبة الأعمال التي تستخدم لوحاً كاملاً مقابل القصاصات والقطع المسبقة.
- زمن القطع المتوسط وزمن الشريحة التسعينية شاملاً تغيير الأدوات.
- زمن التحميل والمحاذاة والترقيم والتفريغ لكل عائلة خامات.
- فقد الفاكيوم مع MDF المسامي والقطع الصغيرة والبقايا الضيقة.
- ساعات تشغيل الإسبندل الفعلية وحجم طلبات الذروة والعمل المتبقي في نهاية الوردية.
يجب أن يذكر سجل القياس الأداة المستخدمة ونقطة القياس وحالة الماكينة وحد القبول. الرقم المنفرد من دون هذه العناصر لا يصلح للمقارنة بين عرضين ولا لإثبات الأداء عند الاستلام.
اختبار إنتاج كامل قبل الشراء
استخدم ملف تعشيش من إنتاجك وليس رسماً استعراضياً سهلاً، ثم نفّذ الدورة الكاملة:
- جهّز ملفاً منزوع بيانات العميل يتضمن قطعاً صغيرة وجيوباً وثقوباً وترقيماً.
- تحقق من المساحة الصافية بعد مناطق الإحكام والخلوص وحدود الأداة.
- قس التحميل والتصفير والقطع وتغيير الأداة والترقيم والتفريغ منفصلة.
- أعد الاختبار بأكثر لوح مسامية أو صعوبة في الورشة.
- احسب القطع السليمة لكل ساعة عمل بشرية لا سرعة التغذية المبرمجة فقط.
لا تغيّر عدة متغيرات في الاختبار نفسه. ثبّت خط الأساس، غيّر عاملاً واحداً، ثم أعد الاختبار بالأداة والخامة والبرنامج نفسيهما. بهذه الطريقة يمكن فصل التحسن الحقيقي عن نتيجة مؤقتة سببها حرارة الورشة أو اختلاف الخامة أو خبرة المشغل.
اختيار الطاولة والفاكيوم والإسبندل كنظام واحد
الطاولة الكاملة مفيدة حين تستطيع الورشة تغذيتها وحين تمسك مناطق الفاكيوم اللوح والبقايا بعد القص. تحتاج القطع الصغيرة إلى تقسيم أدق وحشية جيدة ولوح تضحية مناسب وتدفق مضخة يتحمل التسريب. أما قدرة الإسبندل فتربط بقطر الأداة وعمق القطع ودورة العمل والتغذية الكهربائية. الجسر الأثقل قد يرفع الصلابة لكنه يزيد متطلبات الموتور والدرايف والتسارع. يجب تقييم الحزمة كاملة في اختبار واحد.
قبل اعتماد أي تعديل، راجع حدود الشركة المصنعة وتعليمات السلامة وكفاءة الشخص المنفذ. ميّز بين اختبار قصير لإثبات السبب وبين إعداد دائم للإنتاج، ثم تحقق من النتيجة بعد عودة الأغطية والكابلات والحمايات إلى وضعها النهائي. لا تجعل زيادة الإنتاج سبباً لتعطيل interlock أو حماية كهربائية، ولا تستخدم قيمة من ماكينة مختلفة بلا إثبات توافق. القرار الجيد قابل للقياس والرجوع والصيانة بواسطة فريق الموقع.
ملاءمة القرار لورش الشرق الأوسط
اطلب من المورد توضيح الجهد والتردد، وسعة الفاكيوم عند الطاولة، ووصلة الشفط، والأدوات المتاحة محلياً، وحرارة التشغيل المقبولة. قارن عروضاً تفصل الماكينة والمضخة والشفط والبرمجيات والشحن والتشغيل والتدريب. هذا يمنع ظهور تكلفة كبيرة بعد الوصول. الفيديو الذي يستخدم ملف العميل وخامته أقوى تجارياً وفنياً من فيديو شعار بسيط، كما أنه يمنح الإدارة أساساً واقعياً لحساب العائد وتاريخ بدء الإنتاج.
سيناريو قرار لمصنع مطابخ نامٍ
افترض أن الورشة تنفذ ألواحاً كاملة أربعة أيام في الأسبوع وطلبات إصلاح صغيرة في اليوم الخامس. قارن ماكينة كبيرة تعمل بدورة واحدة مع ماكينة أصغر تحتاج تقسيم بعض الملفات، ثم أدخل زمن حمل اللوح وتفريغه ومساحة التخزين وتوقف العامل. نفّذ ملفاً واحداً على العرضين واحسب الأجزاء المقبولة حتى نهاية الوردية. إذا كان خيار الطاولة الأكبر لا يرفع التسليم بسبب المناولة أو الفاكيوم، وجّه الميزانية إلى ترقيم القطع أو الشفط أو التدريب. وإذا ظهرت طلبات موثقة لا تستطيع الطاولة الصغيرة استيعابها، يصبح المقاس الأكبر استثماراً مدعوماً بالطلب لا مجرد احتياط نظري.
أخطاء تجعل الماكينة الكبيرة أبطأ
أكثر الأخطاء شيوعاً مقارنة السرعة القصوى وإهمال التسارع والزوايا وتغيير الأدوات. وقد تختار الورشة مضخة فاكيوم من كيلوواط المحرك لا من الضغط والتدفق تحت التسريب، أو تنسى مساحة تخزين الألواح وضاغط الهواء والشفط والممرات. النتيجة ماكينة قادرة نظرياً لكنها تنتج خزائن أقل لأن العامل يقضي وقته في جمع أجزاء تحركت أو ترتيب قطع بلا ترقيم أو انتظار تحميل غير منظم.
ملف فني يحمي قرار الشراء
اربط ملف الإنتاج التجريبي وجدول الأزمنة ومخطط الورشة وشروط اختبار الفاكيوم بمواصفة القبول. اكتب المساحة الصافية وتقسيم المناطق وقدرة الإسبندل ومتطلبات الكهرباء وقطر الشفط واسم الملف الذي جرى اختباره.
احتفظ بالعرض المعتمد، ومخطط الكهرباء، وقائمة المكونات، ونسخة البرامترات، وأرقام الأجزاء، ونتائج الاختبارات، وصور التغليف، وجهات اتصال الدعم في مجلد واحد مضبوط الإصدارات. ينبغي أن تظهر الصور موضع القياس ومقياساً مرجعياً، وأن يوضح الفيديو حالة الماكينة والخامة والأداة. هذا الملف يختصر التشخيص عن بعد ويمنع الخلاف حول ما تم توريده أو تعديله.
قارن بين الماكينات المدمجة والطويلة بالملف الإنتاجي نفسه، ولا تجعل مساحة الطاولة وحدها مقياس السعة.
مراجعة ماكينة CNC Router بمقاس 1500×800مراجعة ماكينة CNC Router للإنتاج طويل المقاس
هل أكبر CNC Router هو الأفضل دائماً للمطابخ؟
لا. يكون المقاس الكبير مفيداً عندما تسود الألواح الكاملة وتوجد مناولة وشفط وفاكيوم يدعمها. قد تحقق ماكينة أصغر استخداماً أعلى في الإنتاج المختلط. المعيار الأفضل هو القطع السليمة لكل ساعة عمل وتقليل طابور الطلبات.
ما الملف المناسب لاختبار القبول؟
ملف حقيقي يضم خامة معتادة وقطعاً صغيرة وجيوباً وثقوباً وتغيير أدوات. يجب قياس الدورة كاملة وفحص الأبعاد والحواف وثبات القطع والشفط والترقيم، لا الاكتفاء بمستطيل أو شعار.